



යතුරු රැගෙන යාම
- CNC රබර් තහඩු කැපුම් යන්ත්ර මිනිත්තුවකට කැපුම් 80 බැගින් අඛණ්ඩ 0-20 mm ඝණකම පරාසයක් කපා දමයි.
- වැඩ කරන පළල තුනක් තිබේ: 600 mm, 800 mm සහ 1,000 mm බංකු, සියල්ල 0-1,000 mm කතුරු දිගකින් යුක්ත වේ.
- සර්වෝ පෝෂණ නිරවද්යතාවය 0.1 මි.මී.; පැතිකඩ සහ මුදු කැපුම් ගෑස්කට් කැපුම් යන්ත්රයේ 0.05 මි.මී. රඳවා තබා ගනී.
- පළල සහිත මෝටර් බල පරිමාණයන්: 600 mm මාදිලියේ 1.5 kW, 800 සහ 1,000 mm මාදිලිවල 2.5 kW (450 සිට 1,200 kg දක්වා).
කෙටි පිළිතුර:රබර් තහඩු කැපුම් යන්ත්රයක් 0-20 mm ඝනකම ඇති තහඩු තොගය හසුරුවයි. වැඩ කරන පළල 1,000 mm දක්වා වේ. බංකු පළල තුනක් (600 mm, 800 mm සහ 1,000 mm) සියල්ලම විනාඩියකට කැපුම් 80 කින් සම්පූර්ණ 0-20 mm පරාසය කපා දමයි, සර්වෝ පෝෂණ නිරවද්යතාවය 0.1 mm වේ.පළල, ඝනකම තොගයට වැඩි මෝටර් බලයක් අවශ්ය වන නිසා, 800 සහ 1,000 mm මාදිලි 600 mm බංකුවෙහි 1.5 kW මෝටරය වෙනුවට 2.5 kW ධාවක රැගෙන යයි.
වැඩමුළුවක් අතින් කැපීමේ සිට ස්වයංක්රීයකරණය දක්වා ගමන් කරන විට, පළමු ප්රශ්නය වන්නේ එක් යන්ත්රයක් මුළු පත්ර ඉන්වෙන්ටරි ආවරණය කරයිද යන්නයි. යන්ත්ර අංක දෙකකින් නිශ්චිතව දක්වා ඇත: උපරිම ඝණකම සහ උපරිම පළල. එම සංඛ්යා දෙක ඔබ කපන අනෙක් සියල්ලේ ශක්යතා කවරය අර්ථ දක්වයි.
මෙම මාර්ගෝපදේශය සත්යාපිත CNC පිරිවිතරයන්ගෙන් එම ආවරණය සිතියම්ගත කර පියවර පහක ආකෘති තේරීමේ කාර්ය ප්රවාහයකින් වසා දමයි.
රබර් තහඩු කැපුම් යන්ත්රයකට හැසිරවිය හැකි ඝනකම පරාසය කුමක්ද?
CNC වේදිකාව අඛණ්ඩ 0-20 mm ඝණකම පරාසයක් කපා හරින අතර, එම පරාසය පළල ආකෘති අතර වෙනස් නොවේ.බංකු තුනම මිනිත්තුවකට කැපුම් 80 බැගින් එකම 0-20 mm පරතරයක් කපා දමයි, එබැවින් එක් යන්ත්රයක් දෙවන මිලදී ගැනීමකින් තොරව තුනී පටල, මධ්යම පරාසයේ ගෑස්කට් තොගය සහ ඝන ස්ලැබ් ආවරණය කරයි.
පිහිය යනු බෙවල් වර්ගයේ කැපුම් මෝස්තරයක් සහිත විශේෂ වානේ තලයකි. තලය කොටස් වලට ඇතුළු වන විට බෙවල් ඝර්ෂණය අඩු කරන බැවින්, පරාසය පුරා කැපුම් පිරිසිදුව පවතින අතර තලය මන්දගාමීව ගෙවී යයි. ස්ලයිඩරය CNC යන්ත්ර-මෙවලම් ශ්රේණියේ ඉහළ නිරවද්යතාවයකින් යුත් රේඛීය මාර්ගෝපදේශක රේල් පීලි මත ධාවනය වන අතර, එම නිසා කැපුම් මුහුණු 20 mm ස්ලැබ් මත පවා හතරැස්ව පවතී.
| ආකෘතිය (බංකුවේ පළල) | කැපුම් ඝණකම | කතුරේ දිග | කැපුම් අනුපාතය | මෝටර් | ශුද්ධ බර | මානයන් (මි.මී.) |
|---|---|---|---|---|---|---|
| 600 මි.මී. | 0-20 මි.මී. | 0-1000 මි.මී. | කැපුම් 80/මිනිත්තුව | 1.5 කිලෝ වොට් -6 | කිලෝග්රෑම් 450 | 1100 x 1400 x 1200 |
| 800 මි.මී. | 0-20 මි.මී. | 0-1000 මි.මී. | කැපුම් 80/මිනිත්තුව | 2.5 කිලෝ වොට් -6 | කිලෝග්රෑම් 600 | 1300 x 1400 x 1200 |
| 1000 මි.මී. | 0-20 මි.මී. | 0-1000 මි.මී. | කැපුම් 80/මිනිත්තුව | 2.5 කිලෝ වොට් -6 | කිලෝග්රෑම් 1200 | 1500 x 1400 x 1200 |
මූලාශ්රය: CNC රබර් තීරු කැපුම් යන්ත්රය (අනුවර්තනය කළ හැකි ලෝහ) සඳහා නිෂ්පාදක පිරිවිතර, xmxcjrubber.com.
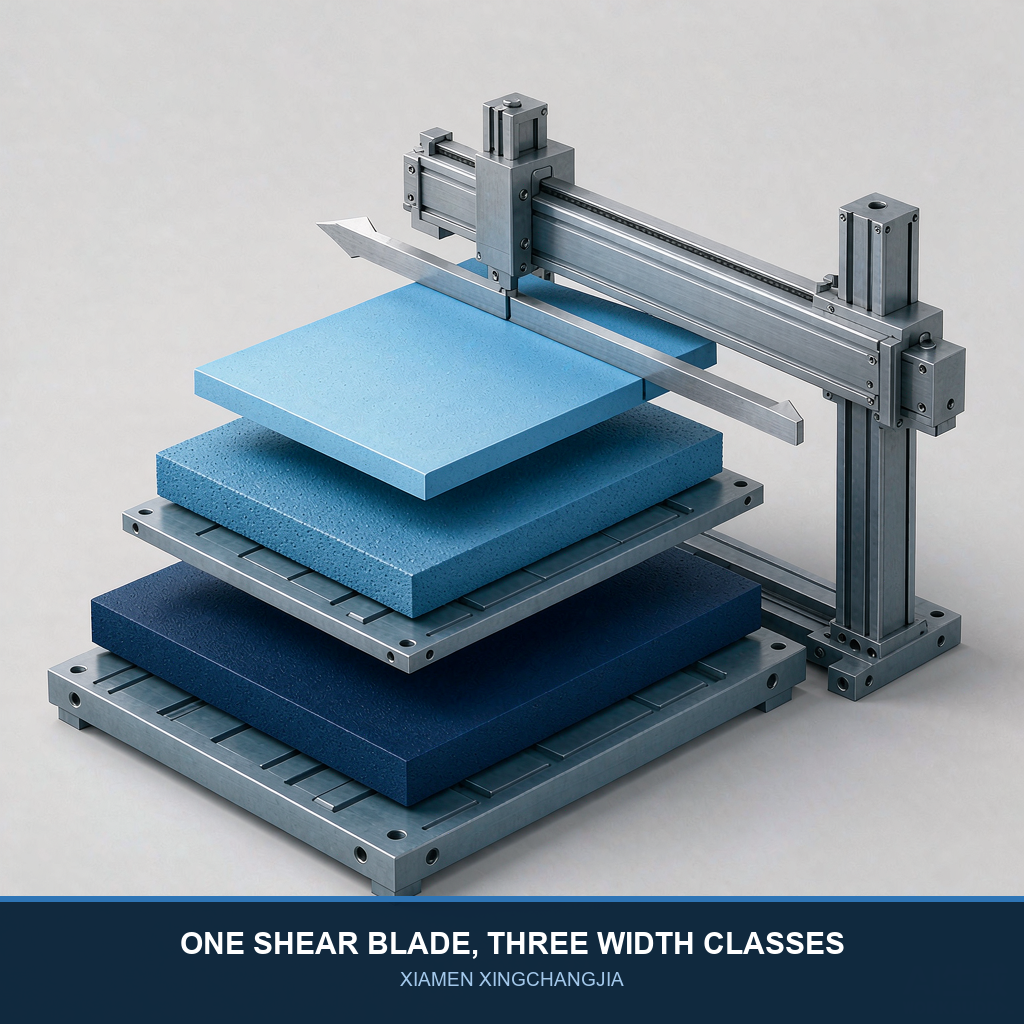
ධාරිතාව ද ද්රව්ය මත රඳා පවතී: වේදිකාව ස්වභාවික රබර්, කෘතිම රබර්, ප්ලාස්ටික් සහ ඇතැම් දෘඪතා ලෝහ තීරු, බ්ලොක් සහ සූතිකා වලට කපා දමයි. 12-20 mm කෙළවරේ ඇති දෘඩ සංයෝග පිහිය මත තදින් හේත්තු වේ, එබැවින් 2.5 kW ආකෘති තිරසාර ඝන-තොග වැඩ සඳහා ආරක්ෂිත තේරීම වේ.
| ඝනකම පටිය | සාමාන්ය කැපුම් හැසිරීම | නැරඹිය යුතු දේ |
|---|---|---|
| 0-3 මි.මී. (පටල සහ තුනී පත්රය) | පිරිසිදුම කතුර, අවම පිහි බර | පෝෂකයේ දාරය එසවීම සඳහා ෂීට් කර්ල් හෝ ස්ථිතික ක්ලින්ග් |
| 3-12 මි.මී. (මධ්යම පරාස තොගය) | හොඳ තැනක්; සම්පූර්ණ කැපුම් 80/මිනිත්තුවක් පවත්වා ගෙන යනු ලැබේ. | බෙවල් තලය තියුණුව තබා ගන්න; කලම්ප පීඩනය තහවුරු කරන්න. |
| 12-20 මි.මී. (ඝන ස්ලැබ්) | සම්පූර්ණ හැකියාව, වේගවත් පිහි ඇඳීම | 2.5 kW ආකෘති භාවිතා කරන්න; දෘඩ කලම්ප මඟින් කෝණික කැපුම් වළක්වයි. |
බෙදා හරින ලද ව්යාපෘති හරහා අපගේ අත්දැකීම් වලින් සාමාන්ය අගයන් සංගීත කණ්ඩායම් හැසිරීම පිළිබිඹු කරයි.
ඝණකම සඳහා හෙඩ්රූම් රීතිය
අද ඔබේ ඝනකම තහඩුව මි.මී. 15 නම්, මි.මී. 15 යන්ත්රයක් මිලදී නොගන්න. සංයෝග වෙනස්කම් කිසි විටෙකත් ලියුම් කවරයෙන් ඔබ්බට තල්ලු නොකරන පරිදි 20 මි.මී. ධාරිතාව සඳහන් කරන්න.
යන්ත්රයට කොපමණ පළලක් කපා ගත හැකිද? පළල හැකියාවන් පැහැදිලි කර ඇත
වැඩ කරන පළල බංකුව විසින් පියවර තුනකින් සකසා ඇත -600 mm, 800 mm සහ 1,000 mm වැඩ කරන පළල, එක් එක් 0-1,000 mm කතුරු දිගකින් යුක්ත වේ.බංකු පළල, එන පත්රයේ පළල සීමා කරයි; කැපුම් දිග, එක් එක් නිමි තීරුව, බ්ලොක් එක හෝ සූත්රිකාව කොපමණ කාලයක් ධාවනය කළ හැකිද යන්න සීමා කරයි.
පළල යන්ත්ර පරිමාණය මෙහෙයවයි. 600 mm බංකුවෙන් 1,000 mm බංකුවට යාමේදී ශුද්ධ බර කිලෝග්රෑම් 450 සිට 1,200 දක්වා ඉහළ යයි, මන්ද රාමුව, මාර්ගෝපදේශක රේල් පීලි සහ ෂියර් කදම්භ සියල්ලම පුළුල් පරාසය පුරා දෘඩතාව පවත්වා ගැනීමට වර්ධනය වේ. එබැවින් පළල වැඩිදියුණු කිරීම් මිලදී ගැනීමට, නැව්ගත කිරීමට සහ ස්ථාපනය කිරීමට වැඩි මුදලක් වැය වේ, එබැවින් පළමු වරට නිවැරදිව තෝරා ගැනීම වැදගත් වේ.
1,000 mm ට වඩා පළල තහඩු සඳහා, සම්මත වැඩ ප්රවාහය අදියර දෙකකින් යුක්ත වේ: පත්රය බංකු පළල දක්වා අඩු කරන්න a මතරබර් කැපුම් යන්ත්රය, ඉන්පසු CNC බංකුව මත මංතීරු දිගට හරස් අතට කපන්න. දකුණු ප්රමාණයේ යන්ත්ර දෙකක් එක් අධි බර යන්ත්රයක් පරදවයි, මන්ද විශාල ප්රමාණයේ පත්රයක් පටු බංකුවක් මතට බල කිරීමෙන් ඇලවූ කැපුම් සහ පෝෂක තදබදයක් ඇති වේ.
20% පළල රීතිය
ආකෘතියක් තෝරා ගැනීමට පෙර ඔබේ පළල්ම පත්රයට ඉහළින් 20% ක පමණ පළල ප්රධාන ඉඩක් එක් කරන්න. 850 mm උපරිම පත්රයක් එහි සීමාවේ ඇති 800 mm බංකුවට නොව, 1,000 mm බංකුවට යොමු කරයි.
ඝනකම සහ පළල අන්තර්ක්රියා කරන ආකාරය: සැබෑ ධාරිතා ලියුම් කවරය
ඝණකම සහ පළල ස්වාධීන සීමාවන් නොවේ; ඒවා එක් ධාරිතා කවරයකට ඒකාබද්ධ වේ. මෝටර් වගුව එය පෙන්වයි: 1.5 kW ධාවකය 600 mm බංකුවට සේවය කරන අතර, පළල් බංකු දෙකටම 2.5 kW අවශ්ය වේ.කැපුම් බලය හරස්කඩ කැපීමත් සමඟ වර්ධනය වන නිසා (පළල ඝණකමින් ගුණ කළ විට), පළලම, ඝනකම කාර්යයන් පිහිය සහ රාමුව තදින්ම පටවනු ලැබේ.
සැබෑ ඇණවුම් ලැබෙන්නේ කොහෙන්ද? පසුගිය වසර තුන තුළ ලබා දුන් ව්යාපෘති අතරින්, පත්ර ඇණවුම් වලින් දළ වශයෙන් 70% ක් පමණ 3 mm සහ 12 mm අතර ඝනකමකින් යුක්ත වූ අතර, 80% ක් පමණ 800 mm හෝ ඊට අඩු පළලකින් පැවතුනි (අපගේ අත්දැකීම් වලින් සාමාන්ය අගයන්). ඒ නිසා 800 mm ආකෘතිය වඩාත්ම ඉල්ලූ වින්යාසය වේ: එය 600 kg දී 2.5 kW මෝටරය සමඟ ලියුම් කවරයේ මැද පරාසය ආවරණය කරයි.
නිරවද්යතාවය ලියුම් කවරය පුරා පවතී. සර්වෝ පෝෂණ පද්ධතිය 0.1 mm දක්වා කොටස් ස්ථානගත කරන අතර, ස්පර්ශ තිර පැනලයේ ස්වයංක්රීය ගණන් කිරීමේ සහ අනතුරු ඇඟවීමේ ක්රියාකාරකම් ඇත. සෘජු කැපුම් මත ඔබේ ඉවසීම 0.1 mm ට වඩා තද නම්, පිළිතුර පැතිකඩ යන්ත්රයකි:XCJ-QGJ2-180# රබර් ගෑස්කට් කැපුම් යන්ත්රය1-20 mm තොගයෙන් මුදු සහ පැතිකඩ කරන ලද කොටස් මත 0.05 mm නිරවද්යතාවයක් (සර්වෝ 0.01 mm, ඊයම් ඉස්කුරුප්පු 0.02 mm) දරයි.
ඔබේ පත්ර නිවැරදි යන්ත්රයට ගැලපීමට පියවර පහක්
මිල ගණන් ඉල්ලීමට පෙර මෙම අනුපිළිවෙල භාවිතා කරන්න, මන්ද එය නොපැහැදිලි කොටසක් ඇඳීම නිශ්චිත ආකෘති තේරීමක් බවට පත් කරයි:
- ඔබේ තහඩු ලියුම් කවරය ලැයිස්තුගත කරන්න.අද දින වැඩියෙන්ම අලෙවි වන කොටස පමණක් නොව, ඔබ ක්රියාත්මක කරන සෑම සංයෝගයකම උපරිම ඝණකම, එන පත්ර පළල සහ නිමි කොටසේ දිග සටහන් කරන්න.
- 20% පළල ප්රධාන ඉඩක් එක් කරන්න.ඉහත රීතිය පළල්ම පත්රයට යොදන්න, සහ අනුරූප බංකුව තහවුරු කරන්න: 600 mm, 800 mm හෝ 1,000 mm.
- මෝටර බලයට එරෙහිව ඝණකම පටිය පරීක්ෂා කරන්න.බොහෝ වැඩ 12 mm සහ 20 mm අතර නම්, 2.5 kW ආකෘතියක් තෝරන්න; තුනී සහ මධ්යම පරාසයේ කොටස් සඳහා 1.5 kW ධාවකය වෙන් කරන්න.
- ඔබේ නිරවද්යතා අවශ්යතාවය සත්යාපනය කරන්න.සෘජු කැපුම් කැපීම් 0.1 mm පෝෂණ නිරවද්යතාවයකින් ක්රියාත්මක වේ; 0.1 mm ට අඩු පැතිකඩ හෝ මුදු වැඩ සඳහා 0.05 mm ගෑස්කට් කැපුම් වේදිකාව අවශ්ය වේ.
- ද්රව්ය සහ විශේෂ පිරිවිතර තහවුරු කරන්න.ස්වාභාවික රබර්, කෘතිම රබර්, ප්ලාස්ටික් සහ ඇතැම් ලෝහ සියල්ලම CNC රේඛාවේ කපා ඇති අතර, සම්මත මේසයෙන් පිටත ලියුම් කවර සඳහා විශේෂ පිරිවිතර තිබේ.
ලියුම් කවරයේ අන්තයේ කැපුම් ගැටළු හඳුනා ගැනීම
බොහෝ කැපුම් දෝෂ ශක්යතා සීමාවක් අසල ක්රියාත්මක වීම දක්වා දිව යයි, එබැවින් මෙම වගුව හේතු සහ නිවැරදි කිරීම් සඳහා වඩාත් පොදු දාර දෝෂ සිතියම්ගත කරයි:
| ගැටලුව | විය හැකි හේතුව | විසඳුමක් |
|---|---|---|
| කැපුම් දාරයේ බර් හෝ ඇදගෙන යාමේ සලකුණු | බෙවල් තලය ගෙවී යාම; කැපීම අතරතුර ඝර්ෂණය ඉහළ යාම | විශේෂ වානේ පිහිය නැවත මුවහත් කරන්න හෝ ප්රතිස්ථාපනය කරන්න. |
| ඝන ස්ටොක් මත දාරය ආලේප කරන්න හෝ උණු කරන්න | 12-20 mm සංයෝගයකට පහර අනුපාතය ඉතා ඉහළය. | කැපුම් අනුපාතය අඩු කරන්න; 2.5 kW ආකෘතියක් භාවිතයේ ඇති බව තහවුරු කරන්න. |
| 0.1 mm ට වැඩි මාන ප්ලාවිතය | තෙල් සහිත හෝ දූවිලි සහිත තහඩු මතුපිට ෆීඩ් රෝලර් ස්ලිප් | රෝලර් පිරිසිදු කරන්න; සර්වෝ පෝෂණ පද්ධතිය නැවත ශුන්ය කරන්න. |
| කෝණික, හතරැස් නොවන කැපුම් | පත්රය සමතලා කර නැත; දාරය ඉහළට ඔසවමින් රැලි කරන්න. | ස්ටොක් එක සමතලා කර කලම්ප පීඩනය වැඩි කරන්න |
| පත්රයේ පළලට වඩා පටු ලෙස කැපීම් සිදු කරයි. | ඇඳ ඇතිරිල්ල බංකුව උඩින් එල්ලී ඇත; වැරදි ආකෘතියක් තෝරාගෙන ඇත. | බංකු ප්රමාණය හෝ පෙර-ස්ලිට් පළල තොගය වැඩි කරන්න |
අලෙවියෙන් පසු සහාය පිළිබඳ අපගේ අත්දැකීම් වලින් රෝග විනිශ්චය යුගල සාමාන්ය අගයන් වේ.
හැකියාව සහ ක්රියාකරු ආරක්ෂාව මෙහිදී එකට නිර්මාණය කර ඇත: යන්ත්රය පිහියකින් කැපුම් දාර සංවේදකයක්, පෝෂක රෝලර් සංවේදක සහ ආරක්ෂිත දොර අන්තර් අගුලක් රැගෙන යයි. ආරක්ෂක වගකීම් සඳහා, OSHA හියන්ත්ර ආරක්ෂණ මාර්ගෝපදේශයබොහෝ විගණකවරුන් අදාළ කරන යොමුව වන අතර,ISO 9000 පවුලගුණාත්මක පද්ධතිය මෙම ලියුම් කවර රඳා පවතින නඩත්තු විනය පවත්වා ගනී.
නිගමනය: කොටස නොව ලියුම් කවරය මිලදී ගන්න.
0-20 mm 1,000 mm ධාරිතාවයකින් යුත් ලියුම් කවරයක් එක් මිලදී ගැනීමකදී රබර් තහඩු වැඩවලින් අතිමහත් බහුතරයක් ආවරණය කරයි.ඔබේ පළල්ම පත්රයට බංකුව 20% එකතු කර ගලපන්න, මෝටරය ඝනකම පටිය අනුගමනය කිරීමට ඉඩ දෙන්න, සහ ඉවසීම අවශ්ය වූ විට පමණක් 0.05 mm පැතිකඩ යන්ත්රයකට පියවර තබන්න. මාදිලි තුනම එකම කැපුම් දිග, අනුපාතය සහ නිරවද්යතාවය බෙදා ගන්නා බැවින්, පසුව පළල උත්ශ්රේණි කිරීම යනු රේඛාව නැවත ඉංජිනේරු කිරීම නොවේ, එක් යන්ත්රයක් වෙනස් කිරීමයි.
සමාලෝචනය කරන්නරබර් කැපුම් යන්ත්ර කාණ්ඩයනැතහොත් ඔබේ ඉන්වෙන්ටරි ලැයිස්තුව අපට එවන්න - අපගේ ඉංජිනේරු කණ්ඩායම එය ධාරිතා වගුවට එරෙහිව සිතියම්ගත කර විශේෂ පිරිවිතර ඇතුළුව නිවැරදි ආකෘතිය තහවුරු කරනු ඇත.
අදාළ උපකරණ තොරතුරු
•CNC රබර් තීරු කැපුම් යන්ත්රය (අනුවර්තනය කළ හැකි ලෝහ)— මෙම ලිපියේ ශක්යතා වගුව පිටුපස ඇති 600/800/1,000 mm වේදිකාව.
•රබර් කැපුම් යන්ත්රය— බංකුවට වඩා පළල තහඩු සඳහා පළමු අදියර පළල අඩු කිරීම.
•රබර් ගෑස්කට් කැපුම් යන්ත්රය XCJ-QGJ2-180#- 1-20 mm තොගයෙන් මුදු සහ මුද්රා සඳහා 0.05 mm පැතිකඩ නිරවද්යතාවය.
•සිලිකොන් කැපුම් යන්ත්ර කාණ්ඩය- කැපවූ සිලිකොන් තහඩුව සහ පැතිකඩ කැපුම් රේඛා.
නිතර අසන ප්රශ්න: රබර් තහඩු කැපීමේ හැකියාවන්
රබර් තහඩු කැපුම් යන්ත්රයකට කපා ගත හැකි උපරිම ඝනකම කොපමණද?
යන්ත්රයට හැසිරවිය හැකි පත්ර පළල මොනවාද?
වැඩ කරන පළල පියවර තුනකින් පැමිණේ: 600 mm, 800 mm සහ 1,000 mm, නිමි කැබැල්ල සඳහා එක් එක් කැපුම් දිග 0-1,000 mm වේ. ඔබේ බංකුවට වඩා පළල තහඩු පළමුව රබර් ස්ලිටර් කැපුම් යන්ත්රයක් මත අඩු කළ යුතු අතර, පසුව CNC වේදිකාවේ දිගට හරස් අතට කපා ගත යුතුය.
එක් යන්ත්රයකින් තුනී සහ ඝන රබර් තහඩු දෙකම කපා ගත හැකිද?
රබර් තහඩු කැපුම් යන්ත්රයක් කෙතරම් නිවැරදිද?
එයට සිලිකොන් තහඩුත් කපන්න පුළුවන්ද?
මා මිලදී ගත යුතු ආකෘතියට පත්ර පළල බලපාන්නේ කෙසේද?
Xiamen Xingchangjia සම්මත නොවන ස්වයංක්රීය උපකරණ සමාගම, Ltd.
මහල 1, ගොඩනැගිල්ල 13, හුලි කාර්මික උද්යානය, Meixidao, Tongan, Xiamen China
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
ප්රකාශිත: 2026 ඔක්තෝබර් | අවසන් වරට සත්යාපනය කළේ: 2026 ඔක්තෝබර්
පළ කිරීමේ කාලය: ඔක්තෝබර්-13-2026